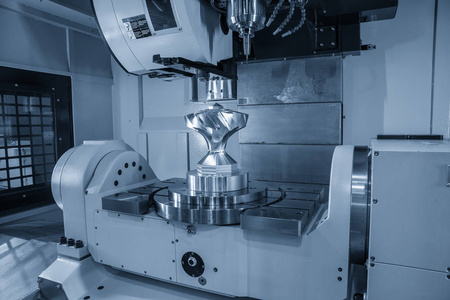
龙门加工中心 重型精密制造的工业脊梁——CNC加工中心设备选型与应用深度解析
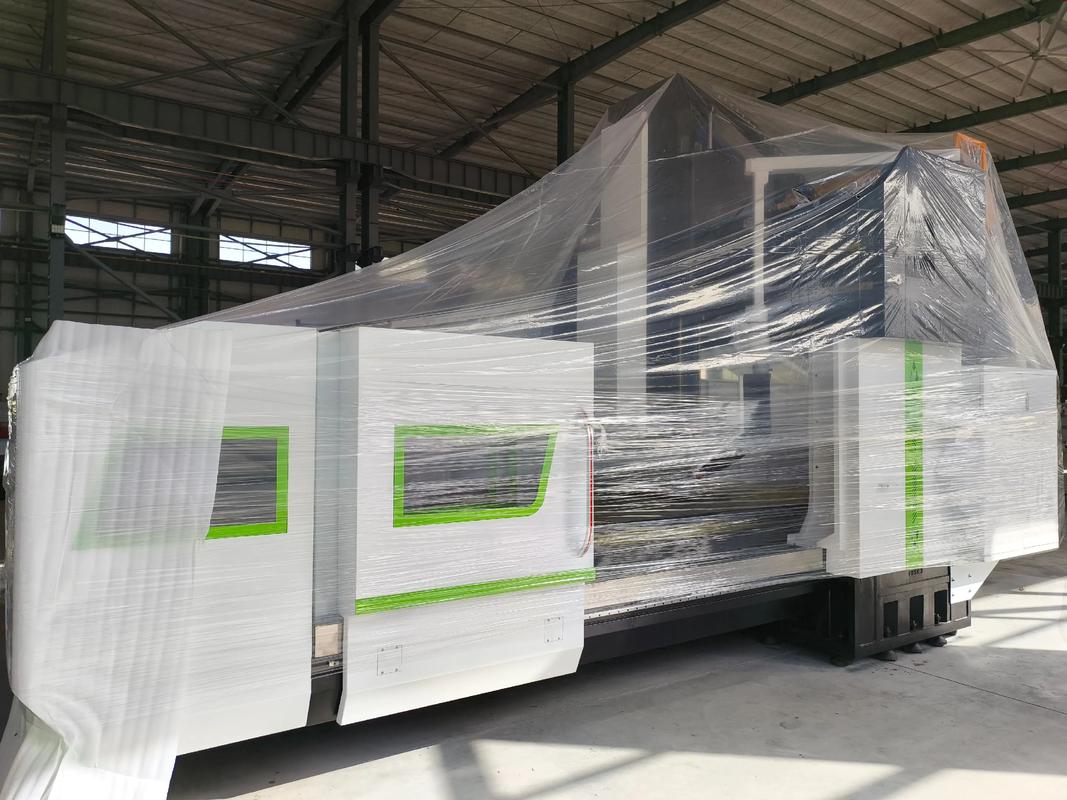
在制造业迈向高端化、智能化的今天,CNC加工中心作为工业母机,其技术水平直接决定了零部件制造的精度与效率。而在众多CNC设备品类中,龙门加工中心凭借其超强的承载能力、稳定的加工精度和广泛的适用性,被誉为重型精密制造的“工业脊梁”。无论是航空航天领域的大型结构件,还是汽车模具、能源装备中的庞然大物,龙门加工中心都扮演着不可替代的角色。本文将从设备生产厂家的视角出发,深度解析龙门加工中心的技术内核、选型逻辑与行业应用,帮助制造企业更清晰地理解这一核心装备。\n\n## 一、龙门加工中心为何成为重型加工的首选?\n\n与立式加工中心和卧式加工中心相比,龙门加工中心最大的结构特征在于其“门式”框架——主轴箱沿横梁移动,工作台固定或仅做进给运动。这种对称、封闭的力学结构带来了三个核心优势:\n\n1. 极强的刚性稳定性。龙门框架天然具备高抗弯、抗扭能力,在重切削工况下仍能保持微米级的定位精度。尤其适合加工大型黑色金属件、铸件和厚壁腔体。\n2. 超大行程与承载能力。工作台可承载数吨至数十吨的工件,X轴行程普遍在2米以上,大型龙门设备甚至可达10米以上,满足船舶、能源、工程机械的全尺寸加工需求。\n3. 多面加工一次装夹。配合直角铣头、延长杆等附件,龙门加工中心可实现五个面的加工,减少装夹次数,显著提升大型工件的同轴度与位置精度。\n\n## 二、从设备生产厂家角度看龙门加工中心的核心配置\n\n一台高品质的龙门加工中心,其性能差异往往源于关键功能部件的设计与选材。专业厂家通常围绕以下几个维度进行差异化打造:\n\n- 基础铸件:采用高牌号树脂砂铸铁,经两次时效处理消除内应力,保证机床长期精度的稳定性。\n- 传动系统:高精度滚柱直线导轨或重载滑轨、C3级精密滚珠丝杆,配合预拉伸结构,可有效抑制热变形。\n- 主轴单元:根据粗加工或精加工需求,选配齿轮传动主轴、电主轴或机械主轴,扭矩与转速的平衡是衡量厂家技术实力的关键。\n- 数控系统与伺服驱动:FANUC、SIEMENS、MITSUBISHI等主流系统均可搭载,但更重要在于厂家对伺服参数的批量优化与匹配。\n- 附件头技术:全自动直角头、万向头、加长主轴的可靠性,直接影响复杂工件的加工效率与精度。\n\n值得注意的是,优秀的设备生产厂家不仅提供标准机型,更具备定制化能力——根据用户的工件尺寸、材质、工序特点设计非标龙门结构,甚至是“机床+夹具+刀具+工艺”的整体方案。\n\n## 三、主流行业应用场景与选型建议\n\n龙门加工中心的应用领域正在快速扩展,以下为几个典型行业及其配置选择逻辑:\n\n1. 航空航天零部件制造:钛合金结构件、起落架部件等要求极高刚性与多轴联动加工,倾向选用高刚性、大扭矩的定梁式龙门加工中心,并配备五轴联动的附件铣头,以及全闭环控制系统进行精度保\n2. 汽车大型模具加工:保险杠、仪表盘模具属于深腔、大面积型面加工,特别适合动梁式或高速龙门加工中心,主轴转速要求在12000-24000rpm,能实现高效率的精加工\n3. 能源与重型机械:风电轴承座、柴油机机体等超大吨位零件,行程往往需要达到数米以上,推荐超高刚性的工作台移动式或龙门移动式结构,配合大型直角铣头和刀库,确保重切削效率和刀具管理自动化\n4. 轨道交通与船舶制造:焊接结构件、铝合金船体高速加工,需要提高金属去除率和柔性生产方式,可选用高动态响应的桥式龙门,适宜多品种切换\n\n在选型上建议企业首先列出“最大工件尺寸—材质硬度—加工精度——批产方式”四个轴维度,再结合日有效生产时间推算机床的开动率与回报,以免出现“大机能选用但不能充分发挥效率”的功率过剩问题,或“重复定位精度不足,造成关键公差频频补设”的泛泛无效问题\n\n总而言之,当用户考察设备生产厂家时,不仅要核定纸面参数(龙门跨距、主轴功率、快移速度)之外,更要同工艺工程师跟踪主要毛坯进行试切,看CT时间以及实际试切S件所展示的光洁度与形位一致度。这些实证是真正的实力印证\n\n全球多家检验机构的一项调研数据显示,选择技术成熟的设备生产厂家对长期效益胜过低价快销的交钥匙方案之后的综合停工率将降低一个大级别。智能装备时代的制造业新一轮改造逻辑很清晰:具备资金支撑但有谨慎风险量化机制的CAΠEX智能实施,正逐步驶入落地通衢。”\n ]\n}
如若转载,请注明出处:http://www.pcgrrkj.com/product/55.html
更新时间:2026-10-13 06:28:29